Artykuł sponsorowany
Od czego zależy czułość testu helowo-próżniowego w zbiornikach przemysłowych
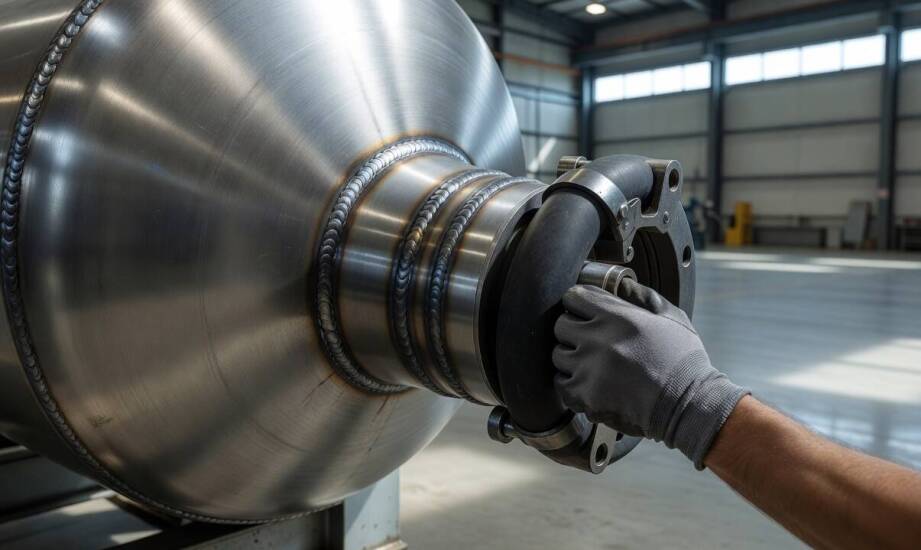
Po zakończeniu procesów spawalniczych lub końcowym montażu przemysłowego detalu powstaje fizyczna struktura, która z zewnątrz wygląda na całkowicie litą. W praktyce jednak mikronieszczelności o średnicy rzędu pojedynczych mikrometrów pozostają niewidoczne dla ludzkiego oka oraz standardowych narzędzi inspekcyjnych. Tego rodzaju defekty stanowią poważne zagrożenie dla całego układu. Podczas pracy pod ciśnieniem lub w skrajnych temperaturach mogą prowadzić do powolnego wycieku medium, utraty pożądanej próżni czy wręcz rozszczelnienia konstrukcji. Weryfikacja jakości połączeń wymaga zastosowania specjalistycznych metod nieniszczących, które pozwalają potwierdzić ciągłość materiału przed skierowaniem wyrobu do regularnej eksploatacji.
Fizykalne podstawy detekcji helowo-próżniowej
W procedurze próżniowo-helowej kontrolowany obiekt poddaje się działaniu głębokiej próżni, a następnie w jego pobliże lub bezpośrednio do wnętrza wprowadza się gaz znacznikowy. Hel sprawdza się w tej roli doskonale ze względu na najmniejszy promień atomowy spośród wszystkich gazów szlachetnych oraz znikomą naturalną obecność w atmosferze ziemskiej. Taka budowa fizyczna sprawia, że atomy helu błyskawicznie przenikają przez najdrobniejsze pory materiału, docierając do podłączonego układu pomiarowego. W sercu aparatury znajduje się spektrometr masowy, którego zadaniem jest wychwytywanie zjonizowanych cząstek i przekształcanie ich na czytelny sygnał elektryczny.
Ekstremalnie niska wykrywalność rzędu 10⁻¹¹ mbar·l/s nie jest uniwersalną cechą samej metody, lecz parametrem przypisanym do konkretnych detektorów próżniowych i układów pomiarowych. Wynik ten zależy od wydajności pomp, kalibracji spektrometru oraz precyzji całej konfiguracji użytej podczas testu. Mniej zaawansowane systemy osiągają czułość w przedziale od 10⁻⁶ do 10⁻⁹ mbar·l/s, co dla wielu zastosowań przemysłowych okazuje się wystarczające. Wybór odpowiedniego wariantu sprzętowego wynika bezpośrednio z rygorystyczności norm nałożonych na daną gałąź produkcji.
Zmienne decydujące o dokładności pomiaru
Teoretyczne możliwości sprzętu to tylko jeden z elementów budujących wiarygodność wyniku. Realna precyzja testu zależy w ogromnej mierze od skomplikowania geometrii sprawdzanego detalu, która wpływa na objętość wewnętrzną i szybkość odpompowywania gazu. Złożona konstrukcja i trudny dostęp do powierzchni ograniczają możliwości równomiernego rozprowadzenia znacznika, co wydłuża czas niezbędny do osiągnięcia stabilnego odczytu. Kolejnym aspektem pozostaje jakość samych spoin, które mogą skrywać głębokie pęknięcia, spowalniające przepływ atomów helu do czujnika.
Zmienne środowiskowe, takie jak wahania temperatury w hali produkcyjnej, przeciągi czy podwyższone tło helowe z poprzednich testów, potrafią zakłócić pracę najczulszej aparatury. Producenci komponentów motoryzacyjnych, medycznych i hydraulicznych niezwykle rygorystycznie podchodzą do stabilizacji warunków otoczenia. Właściwie zaplanowane badanie szczelności zbiorników stanowi nieodłączny element formalnego odbioru produkcji seryjnej. Wykluczenie wad na wczesnym etapie montażu ułatwia unikanie awarii w finalnych układach ciśnieniowych.
Działająca od połowy lat dziewięćdziesiątych marka MI-TECH z Izabelina wspiera wytwórców w weryfikacji nieniszczącej. Oprócz samej detekcji gazu znacznikowego analizującej spoiny przemysłowe, przydatnym rozwiązaniem dla zakładów eksploatujących własną aparaturę jest specjalistyczna usługa, którą określa się jako MI-TECH Naprawa urządzeń próżniowych. Utrzymanie pomp i spektrometrów w rygorystycznym reżimie serwisowym gwarantuje powtarzalność wyników przez wiele lat eksploatacji maszyn.
Interpretacja wyników i weryfikacja uzupełniająca
Wynik pozyskany ze spektrometru masowego dostarcza trzech odrębnych, lecz komplementarnych informacji. Pierwszą z nich jest potwierdzenie występowania mikrowycieku na badanym obiekcie. Drugą stanowi precyzyjna lokalizacja nieszczelności, co pozwala technikom skierować detal do natychmiastowej korekty spawalniczej. Trzecim i najbardziej miarodajnym aspektem jest określenie fizycznej skali wypływu w ściśle zdefiniowanych jednostkach ciśnienia i objętości. Zmierzone parametry ułatwiają inżynierom ocenę akceptowalności wady względem dopuszczalnych norm dla danego profilu technologicznego.
Pojedyncza metoda testowa nigdy nie pokrywa wszystkich scenariuszy roboczych. Zbyt duży wyciek może doprowadzić do błyskawicznego odpompowania helu ze zbiornika, dając złudnie niski odczyt w głównym kanale pomiarowym. Z tego powodu inspekcję helową często uzupełnia się klasyczną próbą spadku ciśnienia lub testem bąbelkowym, sprawdzając zachowanie powłoki w symulowanych warunkach naprężeń. Różnorodne narzędzia pomiarowe pełnią w procesie certyfikacji rolę wzajemnych zabezpieczeń.
Ostateczna wartość diagnostyki próżniowo-helowej sprowadza się do rzetelnego dopasowania całej procedury do specyfiki weryfikowanego detalu. Zrozumienie relacji między kształtem komponentu, wydajnością detektora a fizyką gazów pozwala zminimalizować błędy odczytu i zapewnić maksymalne bezpieczeństwo wyrobów trafiających na rynek.
Kategorie artykułów
Polecane artykuły

Tworzenie rejestrów do przetwarzania danych osobowych – co warto wiedzieć?

Przewierty sterowane jako metoda do precyzyjnego i szybkiego realizowania inwestycji

Zasady wyboru komornika w sprawach pozaegzekucyjnych – wytyczne dla klientów
